作業標準書を作ったのに、現場で見られていない。新人に渡しても、同じ不良が出る。この記事は、そんな悩みを持つ製造現場の班長や生産技術の担当者に向けたものです。
先に答えを書きます。作業標準書は「手順」「急所」「急所の理由」の3列に分けて書きます。 手順だけの書類は、ベテランが頭の中に持っているコツが抜け落ちます。理由まで書いてあると、新人が納得して守るようになり、教える側も説明が楽になります。
例として、架空の工場の「ブラケットの穴あけ作業」の見本を最後まで使います。実在の会社や製品の話ではありません。
先に結論:作業標準書に入れる欄
作業標準書に入れる欄を、先に1枚の表にまとめます。
| 欄 | 何を書くか | 見本での例 |
|---|---|---|
| 作業名・文書番号・発行日 | どの作業の、どの版か | ブラケット A-100 穴あけ作業、WS-A100-03 |
| 品目・工程・設備と治具 | どこで何を使う作業か | ボール盤2号機、穴あけ治具 J-12 |
| 使う道具・測定具 | 作業前にそろえる物 | ドリル φ7.8、リーマ φ8.0、ノギス、限界ゲージ |
| 主な手順 | 何をするか(動作) | 部品を治具にセットし、クランプを締める |
| 急所 | どうすればうまくいくか | 2本の基準ピンに当ててから締める |
| 急所の理由 | なぜそうするか | 基準ピンから離れると穴位置がずれる |
| 時間 | 手順ごとの秒数 | 10秒(6手順で合計75秒) |
| 保護具 | 着けるもの、着けないもの | 保護めがね、安全靴。手袋は使わない |
| 品質の要点 | 規格と測り方、頻度 | 穴位置 25.0±0.2mm、初物と1時間ごとに1個 |
| 安全の注意 | けがにつながる動き | 切粉は手で払わない |
| 作成・承認・改訂履歴 | 誰が作り、誰が認め、いつ変えたか | 作成 山本、承認 製造課長、改訂3回 |
この欄の並びは、exbk.jp の作業標準書アプリ(無料・登録なしで使える)にそのまま入っています。見本データの入った状態で開くので、この記事と見比べながら読めます。
こうした書類の道具を、工場の担当者が自分で作れるようになる研修として、製造業向けの Claude Code 研修も用意しています。研修の第2回は、手順・急所・急所の理由・保護具を分けて書ける作業標準書のアプリを作り、改訂履歴を残す機能を付ける回です。
作業標準書と作業手順書の違い
呼び方は会社によってまちまちです。作業の条件(設備の設定値、材料、規格)までをまとめたものを作業標準書、現場に掲示して作業者が見るものを作業手順書、と分ける会社があります。同じ書類をどちらの名前でも呼ぶ会社もあります。
名前にこだわる必要はあまりありません。大事なのは、現場で作業する人が、見て同じ結果を出せるかです。この記事では、そのための書類をまとめて「作業標準書」と呼びます。
ISO 9001 などの品質の仕組みを持つ工場では、文書番号、承認、版の管理の決まりが社内の規程で決まっているはずです。書式を変えるときは、先にその規程を確かめてください。
手順は動作のまとまりで区切る
最初に手順を書き出します。ここで迷うのは、どこで区切るかです。
目安は、ひとつの行がひとつの動作のまとまりになっていることです。見本の穴あけ作業は、次の6行に分けています。
| No | 主な手順 | 時間(秒) |
|---|---|---|
| 1 | 治具の当たり面をエアで清掃する | 10 |
| 2 | 部品を治具にセットし、クランプを締める | 10 |
| 3 | 部品の浮きを確かめる | 5 |
| 4 | ドリルで下穴をあける | 20 |
| 5 | リーマで仕上げる | 20 |
| 6 | 主軸の停止を確かめて部品を外し、切粉をエアで払う | 10 |
区切り方でよくある失敗は2つあります。
ひとつは、1行に動作を詰め込みすぎることです。「部品をセットして穴をあけて外す」と1行で書くと、どこに急所があるのかが書けなくなります。
もうひとつは逆に、細かくしすぎることです。「ボタンを押す」「レバーを下ろす」まで全部行にすると、30行を超えて誰も読みません。急所のない細かい動作は、前後の行にまとめてかまいません。
手順の書き方は「〜する」と動詞で終えます。「清掃」「確認」のような名詞で終えると、何をすれば終わりなのかがあいまいになります。
急所は3つの種類から探す
急所は、手順ごとに「ここを外すとうまくいかない」という点です。厚生労働省の訓練指導者向けのマニュアルでは、仕事の教え方の4段階のうち「提示」の段階で、指導者が模範を見せながら、安全・正確・能率にかなった手順や作業の急所を説明する、と書かれています。
現場で探すときは、次の3種類に当てはめると見つけやすくなります。見本のアプリの画面にも、急所は「成否を分ける」「けがをしない」「やりやすくなる」ポイントです、と添え書きがあります。
| 急所の種類 | 探し方の問い | 見本での例 |
|---|---|---|
| 成否を分ける | これを外すと不良になるか | 2本の基準ピンに当ててから締める |
| けがをしない | これを外すとけがをするか | 主軸が止まってから手を出す |
| やりやすくなる | ベテランは何を気にしているか | 送りを一定にし、切削油を切らさない |
ベテランの作業を見て、手が止まるところを探す
急所は、ベテランに「コツは何ですか」と聞いてもなかなか出てきません。本人にとっては当たり前になっているからです。
それより、作業を横で見るほうが早く見つかります。手が一瞬止まるところ、目で確かめているところ、指で触っているところが、たいてい急所です。見本の手順3「部品の浮きを確かめる」は、そうした確かめる動作を独立した行にしたものです。
急所は数字か、見てわかる言葉で書く
「しっかり締める」「よく確認する」は急所になりません。読んだ人によって、どこまでやるかが変わるからです。
| よくない急所 | 書き直した急所 |
|---|---|
| 浮きがないことをよく確認する | 0.05mm のすきまゲージが入らないこと |
| きれいに清掃する | 当たり面と基準ピンに切粉を残さない |
| 慎重に仕上げる | 回転数を下げてから行う |
数字にできないものは、見てわかる状態で書きます。「切粉を残さない」は、見れば残っているかどうかがわかります。
急所は1つの手順に1〜2個までにします。全部の行に3つも4つも書くと、どれが大事なのかがかえって伝わりません。急所のない手順があってもかまいません。
急所の理由を書くと、守られる
作業標準書でいちばん抜けやすいのが、急所の理由の列です。手順と急所だけでも作業はできます。それでも理由を書くのは、理由がわからない決まりは、忙しいときに真っ先に省かれるからです。
見本の6行に理由を並べると、次のようになります。
| No | 急所 | 急所の理由 |
|---|---|---|
| 1 | 当たり面と基準ピンに切粉を残さない | 切粉があると部品が浮き、穴位置がずれる |
| 2 | 2本の基準ピンに当ててから締める | 基準ピンから離れると穴位置がずれる |
| 3 | 0.05mm のすきまゲージが入らないこと | 浮いたまま加工すると穴位置がずれる |
| 4 | 送りを一定にし、切削油を切らさない | 急な送りはドリルの折損につながる |
| 5 | 回転数を下げてから行う | 穴径の精度を出すため |
| 6 | 主軸が止まってから手を出す | 回転部への巻き込みを防ぐ |
理由は「〜すると、〜になる」の形で、起きることを書くのがコツです。「品質のため」「安全のため」では、何が起きるのかが伝わりません。「穴位置がずれる」「巻き込まれる」と書いてあれば、新人でも省いてはいけない理由がわかります。
見本の5行目「穴径の精度を出すため」は、少し弱い書き方です。回転数が高いと穴径がどうなるのか、現場の経験で確かめた内容に書き直す余地があります。理由の列は、一度で完成させようとせず、作業者に読んでもらって「これで伝わるか」を聞きながら直していきます。
理由の列があると、(仕事をしながらの教育)で教える側も楽になります。班長が毎回口で説明していたことが、紙に残っているからです。
保護具・品質・安全は別の欄にまとめる
保護具や品質の要点を手順の表の中に書き込むと、表が読みにくくなります。見本では、手順の表の下に3つの欄を分けて置いています。
| 欄 | 見本の記載 |
|---|---|
| 保護具 | 保護めがね、安全靴。回転する刃物に手が巻き込まれるおそれがあるため、手袋は使わない |
| 品質の要点(規格・測定) | 穴位置 25.0±0.2mm、穴径 φ8.0 +0.1/0 mm。初物と1時間ごとに1個を測り、工程チェックシートに書く |
| 安全の注意 | 切粉は手で払わず、ブラシかエアで除く。主軸が止まったことを確かめてから部品を外す |
保護具の欄で気をつけたいのは、着けないものも書くことです。見本の「手袋は使わない」がその例です。着けるべきものだけ書いてあると、作業者が善意で手袋をはめてしまうことがあります。どの作業で何を着けないかは、工場の安全の決まりに従って決めてください。
品質の要点の規格値は、図面と取引先との取り決めで確かめた値を書きます。測る頻度や記録先は、QC工程表の書き方で扱っている工程表の内容と食い違わないようにそろえます。
改訂履歴を残す
作業標準書は、作って終わりではありません。見本の改訂履歴は次の3行です。
| No | 日付 | 改訂の内容 | 改訂者 |
|---|---|---|---|
| 1 | 2027/04/01 | 制定 | 山本 |
| 2 | 2028/06/10 | リーマ仕上げ(手順5)を追加 | 山本 |
| 3 | 2029/09/09 | 手順1・3を追加(なぜなぜ分析「ブラケット A-100 の穴位置ずれ」の対策) | 山本 |
3行目のように、なぜ変えたのかを、元になった記録の名前と一緒に書くのが大事です。見本では、穴位置ずれの不具合をなぜなぜ分析で調べ、治具の当たり面にたまった切粉で部品が浮いていたとわかりました。その対策として、清掃と浮きの確認の手順を足しています。分析の進め方はなぜなぜ分析のやり方にまとめています。
改訂するきっかけ
| きっかけ | 例 |
|---|---|
| 不具合の対策 | なぜなぜ分析の結果、手順を足した |
| ヒヤリハットの対策 | 切粉で手を切りかけたので、払い方を決めた |
| 人、設備、材料、方法の変化 | 治具を新しくした、材料の仕入れ先が変わった |
| 作業者の声 | 書いてある順番だとやりにくい |
改訂したら、古い版を現場から必ず引き上げます。掲示板に古い版と新しい版が並んでいると、どちらを見たかで結果が変わってしまいます。印刷した紙に文書番号と発行日が入っていれば、現場で版を見分けられます。
(間違えようのない仕掛け)で防げる急所は、治具や設備の改良を検討する価値があります。「気をつける」を作業標準書に足し続けるより、治具で浮かないようにするほうが確実な場合があるからです。
よくある失敗
作業標準書でよく見る失敗を、直し方と並べます。
| よくある失敗 | どう直すか |
|---|---|
| 手順だけで、急所と理由がない | ベテランの作業を見て、手が止まるところを急所に足す |
| 急所が「よく確認」「しっかり」 | 数字か、見てわかる状態に書き換える |
| 1行に動作が3つ以上ある | 動作のまとまりで行を分ける |
| 30行を超えて読まれない | 急所のない細かい動作は前後の行にまとめる |
| 保護具が「適切な保護具」 | 名前で書き、着けないものも書く |
| 改訂しても履歴がない | 日付、内容、改訂者、元になった記録を残す |
| 事務所のパソコンにしかない | 印刷して作業場所に掲示し、古い版を引き上げる |
作業標準書は、誰がどの作業をひとりで任せられるかを表すスキルマップとも関係します。標準書がある作業は、教える順番と「できる」の基準がはっきりするからです。表の作り方はスキルマップの作り方を見てください。
走り書きから表にする下書きはAIに任せられる
班長の手元には、手順を走り書きしたメモがあることが多いと思います。そのメモを3列の表に直す作業は、生成AIに下書きさせられます。
次の例は、この記事を書くのに使った生成AI(Claude)に、架空の作業の見本の走り書きを渡して下書きを作らせた結果です。
依頼:次の走り書きを、作業標準書の「主な手順、急所、急所の理由」の表にしてください。作業は角パイプの切断(見本)。「寸法ストッパーを合わせる、パイプを当てる、バイスで締める、切る、刃が止まってから外す、バリを見る」
出てきた下書きの要点です。
| 主な手順 | 急所 | 急所の理由 |
|---|---|---|
| 寸法ストッパーを所定の位置に合わせる | 目盛りでなく、測定具で位置を確かめる | 位置がずれると全数の長さがずれる |
| パイプをストッパーに当てる | 端面をすき間なく突き当てる | すき間があると長さが短くなる |
| バイスで締める | (空欄) | (空欄) |
| 切断する | 送りを一定にする | 刃の破損や切り口の曲がりにつながる |
| 刃の停止を確かめてからパイプを外す | 刃が止まってから手を出す | 回転する刃でけがをする |
| 切り口のバリを見る | (空欄) | (空欄) |
行の分け方と、理由を「〜すると〜になる」で書く形は、そのまま使える下書きでした。一方で、走り書きにない情報は出てきません。バイスの締め具合、バリの許容の基準、各手順の秒数、保護具は空欄か一般的な書き方にとどまり、現場で確かめた値を人が書き込む必要がありました。
AIの下書きは、承認の前に必ず人が現物と照らします。図面や取引先の仕様書はAIに入れない、という線も先に引いておきます。工場の書類仕事でAIをどこまで使えるかは、製造業のAI活用で10種の書類ごとにまとめています。
作業標準書をアプリで作る
紙やExcelの作業標準書は、改訂のたびに表の崩れを直したり、履歴の書き忘れが出たりしがちです。
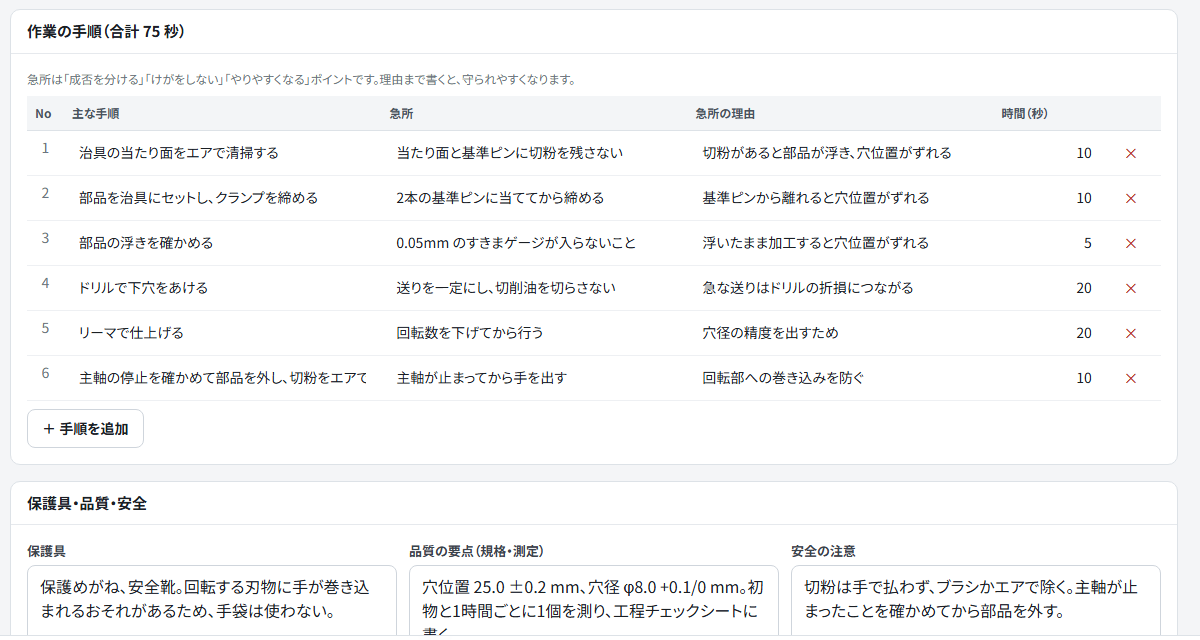
*画面は exbk.jp の作業標準書アプリです。作業、人名、数値はすべて見本データです。*
exbk.jp の作業標準書アプリ(無料・登録なしで使える)では、手順ごとに急所、理由、秒数を入れると合計時間が自動で出ます。保護具、品質、安全の欄と改訂履歴を1枚にまとめ、そのまま印刷して現場に掲示できます。「複製して作る」で似た作業の標準書を作れるので、品番違いの作業にも使い回せます。ログインしていない間、入力したデータはその端末のブラウザの中にだけ保存されます。
もし自社の書式に合わない欄があるなら、その書式に合う道具を社内で作る方法もあります。製造業向けの Claude Code 研修は、(日本語の指示でアプリを作れるAIの道具)を使う研修で、生産管理、品質管理、製造技術などで作業標準書や不具合報告書を担当している方が対象で、全5回を Zoom のライブで受講します。第2回で作業標準書のアプリを実際に作ります。
まとめ
- 作業標準書は、手順・急所・急所の理由の3列に分けて書く
- 急所は「成否を分ける」「けがをしない」「やりやすくなる」の3種類から、ベテランの手が止まるところを探す
- 急所は数字か見てわかる状態で、理由は「〜すると〜になる」で書く
- 保護具・品質・安全は別の欄にまとめ、保護具は着けないものも書く
- 手順を変えたら、日付、内容、改訂者、元になった記録を改訂履歴に残し、古い版を引き上げる
班長の頭の中にある急所を紙に移せると、教える時間も同じ不良の再発も減らせます。その作業標準書を自分たちの書式のアプリにしたいときは、製造業向けの Claude Code 研修で、担当者が自分の手で作れるようになる方法を学べます。