不良やトラブルのあとに、なぜなぜ分析をしたのに「作業者の注意不足」で止まり、対策が「注意を徹底する」で終わった。製造現場のリーダーや品質担当の人なら、一度は見たことがある流れだと思います。そして同じ不良が、担当が替わったころにまた出ます。
この記事では、その止まり方を避ける手順を、見本の分析例と表でまとめます。例に出てくる部品・数値・工程はすべて架空の見本で、実在の工場の話ではありません。
先に結論:現象は事実で、止めどころは仕組み
なぜなぜ分析で押さえることは、次の3点です。
| 押さえること | 具体的には |
|---|---|
| 現象を事実で書く | いつ・どこで・何が・どれだけを数字で。「新人だったから」のような推測は入れない |
| 理由が複数なら枝を分ける | 1本道にしない。事実でなかった枝は止めて、止めた理由を残す |
| 仕組みに手が打てるところで止める | 「注意不足」で止めない。作業・設備・手順・表示で直せる原因を根本原因にする |
「なぜ」を5回くり返す、の5は目安です。3段目で手が打てる原因に着けばそこで止めますし、5段を超えても対策が立たないなら、現象の書き方を疑います。
書式は紙でも表計算でもかまいません。枝分かれを表計算で書くのが面倒なら、exbk.jp のなぜなぜ分析のアプリを使えます。無料で、登録しなくても使えます。
なぜなぜ分析とは何か
起きた現象に「なぜ起きたのか」と問い、出てきた答えにまた「なぜ」と問う。これを重ねて、再発を防ぐために手を打てる原因(根本原因)までたどる方法です。
1回や2回で止めると、目の前の直接の原因、たとえば「穴の位置がずれた」にしか手が打てません。何段か進むと、「なぜずれる状態が生まれたのか」という仕組みの側に届きます。
なぜなぜ分析は、トヨタ生産方式の現場に根づいた問題解決の進め方として紹介されることが多い方法です。トヨタ自動車の公式サイトは、トヨタ生産方式を「自働化」と「ジャスト・イン・タイム」の2つの考え方で説明しています。異常が起きたら設備が止まり、問題をはっきりさせて改善につなげる、という姿勢です。異常を隠さず、原因を仕組みの側で直すという点で、なぜなぜ分析も同じ向きを向いています。
始める前に決めておくこと
現象を1つにしぼって、事実だけで書く
分析の出発点は「現象」です。ここがあいまいだと、枝がばらばらの方向に伸びて収拾がつかなくなります。
| よくない書き方 | 書き直した例(見本) | 直したところ |
|---|---|---|
| 穴あけ工程の品質が悪い。 | 9月5日午後に加工したブラケットの取付穴が、基準面から最大0.4mmずれていた(規格±0.2mm)。出荷前検査で48個中12個を発見。 | いつ・どこで・何が・どれだけを数字で書いた |
| 新人が加工ミスをした。 | 同上 | 「誰のせいか」を現象から外した |
「新人だったから」は原因の候補であって、現象ではありません。
参加する人を決める
その工程の作業者、班長やリーダー、品質の担当、設備が関わるなら保全の担当。実際の作業と設備を知る人がいれば、段を推測でなく事実で進められます。
最初に「犯人探しをしない場」だと確認しておきます。責められると感じた作業者は本当のことを話しにくくなり、事実が集まりません。
現物と現場を見られるようにしておく
不良品そのもの、使った治具(部品を固定する道具)、作業標準書、点検の記録を手元に用意します。机の上だけで「たぶんこうだろう」と進めると、推測の上に推測が重なります。分析の途中で現場へ行って確かめられる段取りにしておきます。
なぜなぜ分析のやり方:6つの手順
| 手順 | すること | ポイント |
|---|---|---|
| 1 | 現象を書く | いつ・どこで・何が・どれだけ。推測なし |
| 2 | 「なぜ1」を出す | 現象の直接の理由。複数あれば全部 |
| 3 | 枝ごとに「なぜ」を重ねる | 前の段の答えだけを受けて問う |
| 4 | 各段を現場で確かめる | 事実でなかった枝は止めて記録 |
| 5 | 根本原因に印を付ける | 仕組みを変えれば再発しない原因 |
| 6 | 対策・担当・期限・確認日を決める | 確認日に効果を見る |
手順1〜2:現象と「なぜ1」
現象を読み上げて、「これが起きた直接の理由は何か」を出し合います。ここでは1つにしぼりません。穴位置ずれの見本なら、「部品が治具に浮いた状態でセットされていた」「ドリルの刃が摩耗していた」など、思い当たる理由を並べます。
手順3:前の段の答えだけを受けて問う
2段目からは、すぐ上の段の答えに「なぜ」を問います。現象に戻って別の理由を考え始めると、段のつながりが崩れます。
つながりを確かめるには、下から上へ「だから」でつないで読んでみます。
治具の受け面に切りくずが残っていた → だから部品が浮いた → だから穴の位置がずれた
「だから」で自然につながらない段があれば、そこで話が飛んでいます。
手順4:理由が複数あれば枝分かれさせる
1つの段で理由が2つ以上出たら、枝を分けて両方を追います。1本道にこだわると、本当の原因が別の枝にあったときに見落とします。
ただ、枝を増やしすぎると議論がまとまりません。枝を出したら、その場か後日の現場確認で「事実かどうか」を確かめ、事実でなかった枝はそこで止めます。止めた枝も消さずに「確認の結果、該当なし」と残しておけば、次に同じ議論をくり返さずにすみます。
手順5:根本原因の見分け方
どこで止めるかは、次の3つの問いで判断します。
| 問い | はいなら |
|---|---|
| この原因を取り除けば、同じ現象は再発しないか | 根本原因の候補 |
| 自分たちの工場の中で手を打てるか | 対策に進める |
| 人の心がけではなく、作業・設備・手順・表示などの仕組みで直せるか | 止めどころ |
「材料の仕入れ先が悪い」「景気が悪い」のように、自分たちで手が打てないところまで進むと、対策が立ちません。反対に「作業者がうっかりした」で止めると、対策は「気をつける」になります。
手順6:対策に担当・期限・確認日を付ける
対策には、誰が、いつまでに、何をするかを決め、あわせて効果を確かめる日を決めます。確認日がないと対策は一度きりで終わり、守られなくなってもしばらく気づけません。
見本の分析例:ブラケットの穴位置ずれ
ここからは、架空の工場「サンプル精工」の見本データです。実在の工場や製品の話ではありません。
現象:9月5日午後に加工したブラケットの取付穴が、基準面から最大0.4mmずれていた(規格±0.2mm)。出荷前検査で48個中12個を発見。
| 段 | 枝A | 枝B |
|---|---|---|
| なぜ1 | 部品が治具に浮いた状態でセットされていた | ドリルの刃が摩耗していた |
| なぜ2 | 治具の受け面に切りくずが残っていた | 現場確認の結果、刃の摩耗は交換基準内。ここで止める |
| なぜ3 | 部品をセットする前に受け面を清掃していなかった | ― |
| なぜ4 | 作業標準書に清掃の手順がなく、人によってしたりしなかったりだった | ― |
| なぜ5 | 切りくずが出やすい新しい材料に変えたとき、作業標準書を見直していなかった | ― |
枝Aを「なぜ3」で止めると、対策は「清掃を徹底する」です。担当者が替われば元に戻ります。「なぜ4」「なぜ5」まで進めば、作業標準書と、材料を変えたときの見直しの決まりという仕組みの側に手が打てます。
| 根本原因 | 対策 | 担当 | 期限 | 効果の確認日 |
|---|---|---|---|---|
| 材料変更時に作業標準書を見直す決まりがない | 材料・工具・治具を変えるときの作業標準書見直しをチェック項目に入れる | 品質 | 9月20日 | 10月20日 |
| 受け面清掃の手順がない | 作業標準書に「セット前にエアで受け面を清掃」を追加し、受け面に切りくずが残りにくい形状に治具を改造 | 製造・保全 | 9月30日 | 10月31日 |
治具の改造のように、ミスをしようとしてもできない形にする工夫を と呼びます。「清掃を忘れない」を人の注意に頼らず、仕組みで支える考え方です。
よくある失敗と、その避け方
| 失敗 | 何が起きるか | 避け方 |
|---|---|---|
| 「注意不足」「気のゆるみ」で止める | 対策が「注意する」「教育する」だけになる | 「なぜ注意しなくてもミスが起きる状態だったのか」と問い直す |
| 現象があいまい | 枝が散らばって議論がまとまらない | いつ・どこで・何が・どれだけを数字で書く |
| 段が飛ぶ | 対策が現象とずれる | 下から「だから」でつないで読む |
| 推測で段を進める | 事実でない原因に対策を打つ | 各段を現物・現場・記録で確かめる |
| 1本道にこだわる | 別の枝にある原因を見落とす | 理由が複数あれば枝を分ける |
| 手の打てない原因まで進む | 「景気」「顧客」など対策が立たない | 自分たちで手が打てるところで止める |
| 対策を打って終わる | 守られなくなっても気づけない | 効果の確認日を決め、その日に確かめる |
いちばん多いのは、最初の「人の心で止める」失敗です。人はだれでもうっかりします。うっかりしても不良にならない作業・設備・手順・表示になっていなかったこと。そこが仕組みの側の原因です。
書き方の小さなコツ
- 主語と述語をそろえて書く。「清掃」の一語ではなく「セット前に受け面を清掃していなかった」と、何がどうだったかを文で書きます
- 否定の形で書くときは、決まりがあったかを分ける。「決まりはあったが守られなかった」と「決まりがなかった」では、対策がまったく変わります
- 1つの段に1つの内容。「清掃しておらず、刃も摩耗していた」のように2つ入ったら、枝を分けます
- 確かめた方法を残す。「現場確認」「点検記録で確認」など、何で事実と判断したかを添えると、あとから読む人が納得できます
日々の 活動や の点検の記録は、段が事実かどうかを確かめるときの材料にもなります。
紙・表計算・アプリ、どれで書くか
なぜなぜ分析は、紙やホワイトボードでも、表計算ソフトでもできます。書式に持たせたい項目は次のとおりです。
| 項目 | 記入の見本 |
|---|---|
| テーマ(現象を短く) | ブラケットの穴位置ずれ |
| 分析日・品目・工程 | 9月6日/ブラケット/穴あけ工程 |
| 分析した人 | 品質・製造・保全の担当 |
| 現象 | いつ・どこで・何が・どれだけ |
| なぜ1〜5(枝ごと) | 前の段の答えを受けて書く |
| 根本原因の印 | 仕組みで手が打てる原因 |
| 対策・担当・期限・効果の確認日 | 確認日に再発の有無を見る |
困るのは、表計算で枝分かれを書くときです。列がずれたり、どの段がどの枝につながっているのか分かりにくくなったりします。
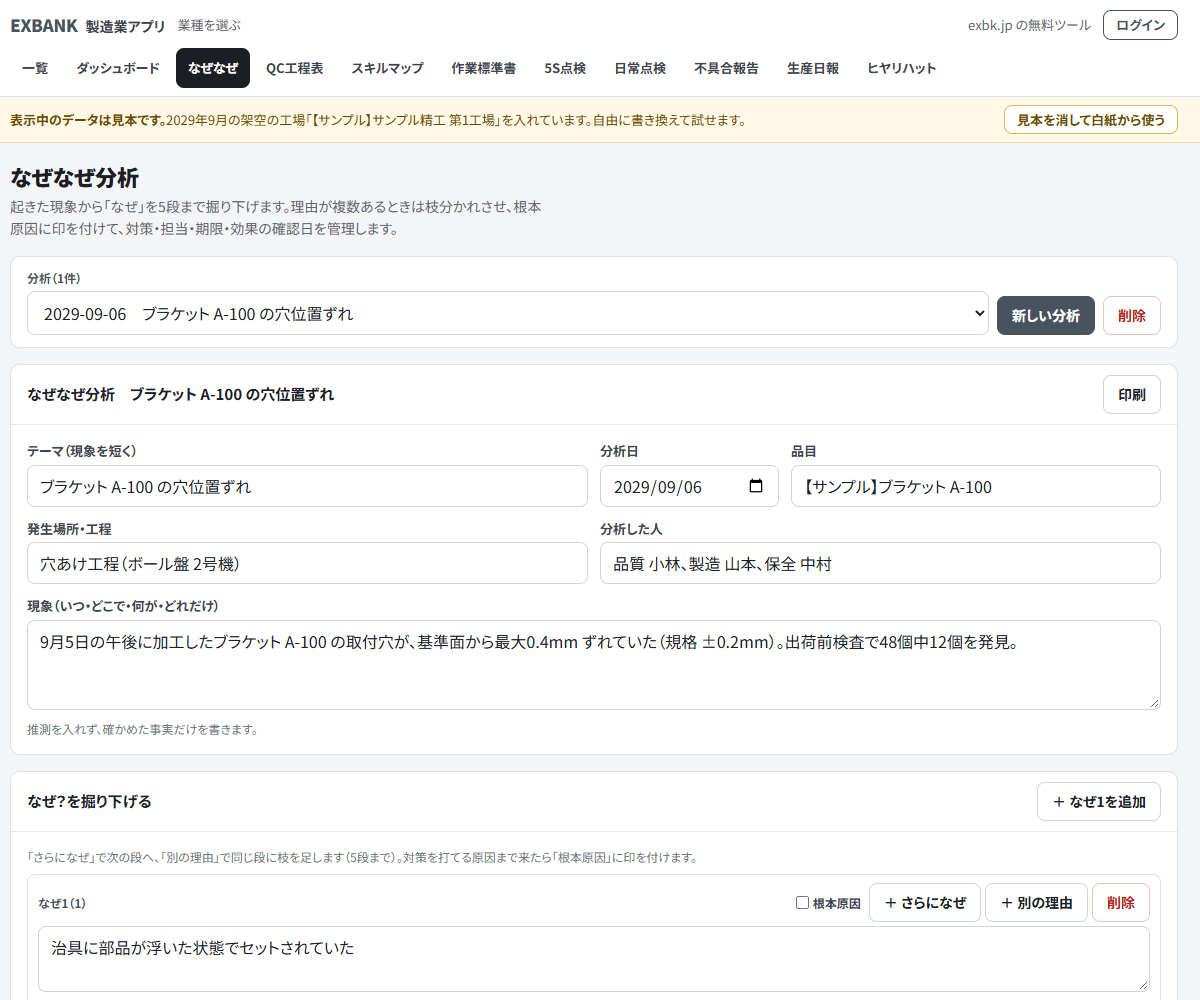
*画面の数値・品目・担当者名はすべて架空の見本データです。*
なぜなぜ分析のアプリは、上の項目の並びで書けるようにしてあります。「さらになぜ」で次の段へ、「別の理由」で同じ段に枝を足し、5段まで進められます。根本原因に印を付け、対策・担当・期限・効果の確認日をまとめて管理でき、印刷もできます。ログインしていない間、入力したデータはその端末のブラウザの中だけに保存されます。最初は見本データが入っているので、この記事の例と見比べながら試せます。ほかの製造業向けの書式は製造業アプリの一覧にまとめています。
このアプリの項目の並びは、この記事の手順をそのまま画面にしたものです。自分の工場の不良報告の書式や決まりに合わせた道具がほしいなら、それを作れるのは工場の書式をいちばん知っている現場の人です。社員が自分の業務のアプリを作れるようになる Claude Code 研修も、製造業向けに用意しています。
どんな現象から始めるとよいか
なぜなぜ分析は、1件ごとに人と時間を使います。すべての不具合に行うより、次のような現象から選ぶと続けやすくなります。
| 選び方 | 例(見本) |
|---|---|
| 同じ現象がくり返し起きている | 同じ工程で月に何度も出る寸法不良 |
| 流出したら影響が大きい | 出荷後に見つかると回収につながる不良 |
| けがにつながりかけた | 手を挟みそうになったヒヤリハット |
| 対策を打ったのに再発した | 一度「注意徹底」で終えた不良 |
最後の「対策を打ったのに再発した」は、前回の分析が人の心で止まっていた合図です。前回の分析を開き、止めた段から続きを問えば、新しく始めるより早く原因に近づけます。
分析シートや点検表のような工場の書式は、現場の人がいちばんよく知っています。自分たちの決まりに沿った書式を社員が自分でアプリにできるように、製造業向けの Claude Code 研修を行っています。
まとめ
- 現象は、いつ・どこで・何が・どれだけを、推測なしで書く
- 前の段の答えだけを受けて「なぜ」を問い、理由が複数あれば枝を分ける
- 各段は現物・現場・記録で確かめ、事実でない枝は止めて残す
- 「注意不足」で止めず、仕組みで手が打てるところを根本原因にする
- 対策には担当・期限・効果の確認日を付け、確認日に確かめる