| 列 | 書くこと |
|---|---|
| 工程・設備 | 何番目の工程で、どの機械・治具を使うか |
| 管理項目・規格 | 何を確かめ、どこまでなら合格か(図面や取り決めから写す) |
| 測定方法・頻度 | 何で測り、いつ何個測るか |
| 担当・記録 | 誰が測り、どの帳票に残すか |
| 異常時の処置 | 外れたら止めるのか、誰に知らせ、どこまでさかのぼるか |
QC工程表やチェックシートを、現場の社員が自分でアプリにできるようになりませんか?
製造の現場向け Claude Code 研修
何のために作るのか
確認の抜けと重なりを見つける
工程ごとに確認項目を並べると、ある寸法を3つの工程で重ねて測っている一方で、別の寸法はどこでも測っていない、ということが見えてきます。ベテランの頭の中にだけある「ここは見ておく」を表に出す意味もあります。人が変わっても同じ基準で判定する
担当者が休んだとき、新しい人が入ったとき、夜勤に引き継ぐときも、表を見れば同じ規格・同じ測り方で判定できます。「前の人はこのくらいで通していた」という判定のばらつきを減らせます。取引先や審査に、管理のしかたを説明する
取引先から新しい部品を受注するとき、QC工程表の提出を求められることがあります。また、 や自動車業界向けの のような品質の仕組みの認証を受けている工場では、工程をどう管理しているかを示す資料として、審査で確認されることがあります。求められる様式や項目は取引先や規格の要求によるので、実際に提出する前に先方の指定を確かめてください。不良が出たときの出発点にする
不良が出たとき、まず見るのは「その不良を見つけるはずだった確認は、表のどこにあったか」です。確認がそもそも表になかったのか、表にはあったが守られていなかったのかで、打つ手が変わります。原因の掘り下げ方は、なぜなぜ分析のやり方で詳しく書いています。作業標準書との違い
いちばん混同されやすいのが作業標準書です。どちらも工程について書く文書ですが、見る範囲と読む人が違います。 | | QC工程表 | 作業標準書 | |---|---|---| | 単位 | 品目ひとつの全工程 | ひとつの工程・作業 | | 中心の問い | 何を、どの基準で、どう確かめるか | どういう手順で、どこに気をつけて作業するか | | 主な読み手 | 品質担当、生産技術、班長、取引先 | その作業をする作業者 | | 書く粒度 | 1工程を1〜数行 | 1作業を手順ごとに、写真や図も使って | | 変える場面 | 規格・設備・頻度・工程の順番が変わったとき | 手順・治具・急所が変わったとき | たとえば「穴あけ」の工程なら、QC工程表には「穴径 φ8.0 +0.1/0、限界ゲージ、初物と1時間ごと、作業者、工程チェックシート」と1行で書きます。ドリルの取り付け方、送りの速さ、切りくずの払い方といったやり方は、作業標準書のほうに書きます。 両方をつなぐには、QC工程表の行に、対応する作業標準書の番号を書いておくと便利です。表で全体を見て、気になる工程があれば作業標準書を開く、という使い方ができます。QC工程表に載せる項目
会社によって列の名前や数は違いますが、よく使われるのは次の項目です。表の上に書くこと(ヘッダー)
| 項目 | 書くこと | |---|---| | 品目・品番 | どの部品の表か。図番があれば図番も | | 版・改訂日 | 今どの版か。いつ変えたか | | 作成・承認 | 誰が作り、誰が確かめたか | | 改訂の記録 | 何を、なぜ変えたか | 版の番号は忘れられがちですが、とても大事です。現場に古い版が残っていると、変更前の規格で判定してしまいます。工程ごとの行に書くこと
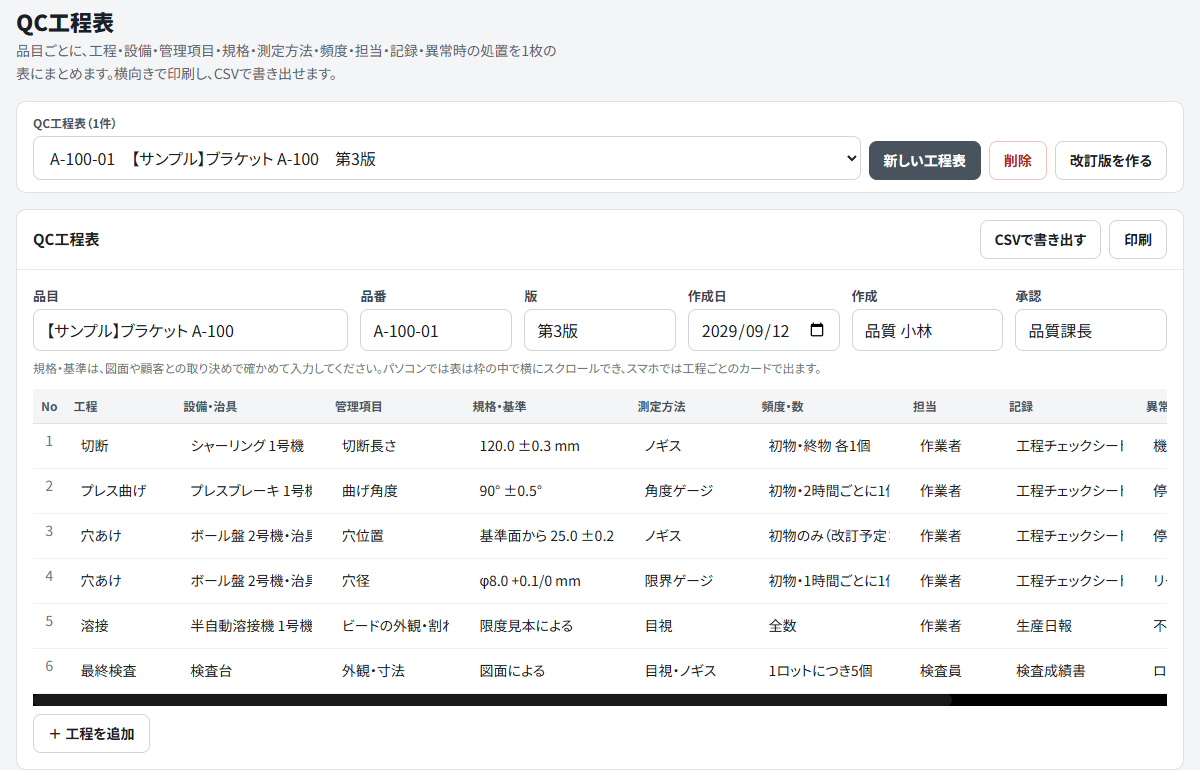
| 列 | 書くこと | 見本(架空) | |---|---|---| | 工程番号・工程名 | 流れの順に番号を振る | 3 穴あけ | | 設備・治具 | どの機械、どの治具を使うか | ボール盤2号機・治具B | | 管理項目 | その工程で確かめるもの | 穴位置 | | 規格・基準 | 合格の範囲 | 基準面から 25.0 ±0.2 mm | | 測定方法 | 何で、どう測るか | ノギス | | 頻度・数 | いつ、何個測るか | 初物・終物 各1個 | | 担当 | 誰が測るか | 作業者 | | 記録 | 結果をどこに残すか | 工程チェックシート | | 異常時の処置 | 外れたらどうするか | 加工を止め、班長に連絡。前回確認以降の品物を隔離 | 管理項目は、大きく2種類に分けて考えると整理しやすくなります。 - 品物の出来ばえ:寸法、角度、外観、重さなど、できた品物を測って確かめるもの - 作り方の条件:温度、圧力、時間、電流など、作っている最中の条件を確かめるもの 溶接や熱処理のように、できた品物を見ただけでは良し悪しが分かりにくい工程では、作り方の条件の管理が中心になります。書き方の手順
1. 工程の流れを先に書き出す
いきなり表を埋めずに、まず材料の受け入れから出荷までの工程を順に並べます。現場を実際に歩いて、途中の仮置き、手直し、洗浄、運搬のように書き忘れやすい工程も拾います。2. 図面から、確かめるべき特性を拾う
図面や仕様書に書かれた寸法・公差・外観の条件を書き出し、それぞれ「どの工程でできあがるか」を決めます。穴の位置は穴あけの工程で決まる、曲げ角度はプレスの工程で決まる、というように、特性ができあがる工程に管理項目を置くのが基本です。3. 規格は写す。自分で決めない
規格・基準の欄は、図面やお客様との取り決めの値をそのまま写します。社内でさらに狭い基準を設けるときは、図面の値と社内の値の両方が分かるように書きます。出どころの分からない値は、書く前に設計や品質担当に確かめます。4. 測定方法と頻度を決める
同じ寸法でも、ノギスで測るのか、限界ゲージで合否だけ見るのか、三次元測定機で測るのかで、測れる細かさと手間が変わります。規格の幅に対して細かく測れる道具を選びます。 頻度は、値のずれやすさと、外れたときの影響の大きさで考えます。 | 状況 | 頻度の考え方の例 | |---|---| | 刃物の摩耗などで少しずつずれる | 初物に加え、一定時間ごとや一定個数ごとに測る | | 治具で位置が決まり、ずれにくい | 初物・終物、段取り替えのときに測る | | 外れると安全や組み立てに大きく響く | 頻度を上げる。全数を確かめることも検討する | | 見ただけで判定できる外観 | 全数を目で見る。限度見本(合否の境目を示す見本品)を置く |5. 担当と記録先を書く
「誰が」が空いている行は、実際には誰も測っていないことがあります。作業者・班長・検査員など、役割で書きます。記録先の帳票名も書き、表と帳票の項目名をそろえておくと、記録の抜けに気づきやすくなります。6. 異常時の処置を書く
外れたときに、止めるのか、誰に知らせるのか、すでに作った品物をどこまでさかのぼって確かめるのかを書きます。ここが空いていると、外れを見つけても人によって対応が変わります。「前回の確認で合格した後に作った品物は、すべて隔離して確かめる」のように、さかのぼる範囲まで書いておくと迷いません。見本:架空の部品のQC工程表
架空の金具「ブラケット」の例です。品目・設備・数値はすべて見本です。 | No | 工程 | 設備・治具 | 管理項目 | 規格・基準 | 測定方法 | 頻度 | 担当 | 記録 | 異常時の処置 | |---|---|---|---|---|---|---|---|---|---| | 1 | 切断 | シャーリング1号機 | 切断長さ | 120.0 ±0.3 mm | ノギス | 初物・終物 各1個 | 作業者 | 工程チェックシート | 機械を止め、班長に連絡 | | 2 | プレス曲げ | プレスブレーキ1号機 | 曲げ角度 | 90° ±0.5° | 角度ゲージ | 初物・2時間ごとに1個 | 作業者 | 工程チェックシート | 停止し、前回確認以降の品物を隔離 | | 3 | 穴あけ | ボール盤2号機・治具B | 穴位置 | 基準面から 25.0 ±0.2 mm | ノギス | 初物・終物 各1個 | 作業者 | 工程チェックシート | 停止し、治具を点検 | | 4 | 穴あけ | ボール盤2号機・治具B | 穴径 | φ8.0 +0.1/0 mm | 限界ゲージ | 初物・1時間ごとに1個 | 作業者 | 工程チェックシート | 刃物を点検・交換し、前回確認以降の品物を全数確認 | | 5 | 溶接 | 半自動溶接機1号機 | ビードの外観・割れ | 限度見本による | 目視 | 全数 | 作業者 | 生産日報 | 不良品を分けて置き、班長に連絡 | | 6 | 最終検査 | 検査台 | 外観・寸法 | 図面による | 目視・ノギス | 1ロットにつき5個 | 検査員 | 検査成績書 | ロットを保留し、品質担当に連絡 | 同じ穴あけの工程でも、穴位置は治具で決まるので初物と終物だけ、穴径は刃物の摩耗でずれるので1時間ごと、と頻度を変えています。頻度の欄に理由のメモを残しておくと、あとから見直すときに役立ちます。よくある書き方の失敗
| よくない書き方 | 困ること | 直し方 | |---|---|---| | 規格に「良好なこと」「異常なきこと」 | 人によって合否が変わる | 数値の範囲か、限度見本で示す | | 頻度に「適宜」「随時」 | 実際には測られないことがある | 「初物・1時間ごと」のように、いつ何個かを書く | | 担当が空欄 | 誰も測っていない | 役割(作業者・班長・検査員)で書く | | 異常時の処置が「班長に報告」だけ | 止めるのか、品物をどうするのかが分からない | 止める・知らせる・さかのぼって確かめる範囲まで書く | | 版の番号がない | 新旧の表が現場に混ざる | 版・改訂日・改訂内容を上に書く | | 作業手順を細かく書き込む | 表が長くなり、確認項目が埋もれる | 手順は作業標準書に書き、番号で結ぶ | | 実際の現場とずれている | 表が飾りになり、誰も見ない | 設備や段取りが変わったら、その都度直す | 最後の「現場とずれている」は、気づかないうちに起こりやすい失敗です。表を作ったときは正しくても、設備の入れ替えや測定具の変更が反映されないまま、何年も同じ版が貼られていることがあります。運用と改訂のしかた
QC工程表は、作って終わりではありません。次のようなときに見直します。 - 設備、治具、測定具を変えたとき - 図面の改訂で規格が変わったとき - 工程の順番を変えたり、工程を増やしたり減らしたりしたとき - 不良や取引先からの指摘があったとき - 測っても一度も外れない項目があり、頻度を下げたいとき 改訂したら、版の番号を上げ、何をなぜ変えたかを書き、古い版は現場から引き上げます。頻度を下げるときは、下げてもよいと判断した理由を残しておきます。 誰がどの工程の測定をできるかは、スキルマップの作り方で書いたように、別の表で持っておくと、担当の欄を書くときに役立ちます。測定を任せる人が、その測定具の使い方を身につけているかを確かめられます。 また、(うっかりミスを仕組みで防ぐ工夫)を入れた工程では、その仕組みがちゃんと働いているかの点検も管理項目にします。ポカヨケは、壊れていても気づきにくいからです。表計算ソフトとアプリ、どちらで作るか
紙や表計算ソフトでも、ここまでの項目を並べればQC工程表は作れます。ただ、次のような困りごとがよく起こります。 - 列が多く、横に長くなって印刷すると文字が小さくなる - 品目ごとにファイルが増え、どれが最新の版か分からなくなる - 改訂のたびに、古い版をどこに残したかが分からなくなる